Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
De tre stegen av transformatortillverkning: historien bakom lindning, montering och testning
I det stora systemet med moderna kraftsystem är transformatorer kända som "hjärtat" i elnätet. Den står tyst i transformatorstationer, industriparker eller stadshörn, men den åtar sig kärnuppdragen spänningsomvandling, kraftöverföring och elektrisk isolering. Det är den osynliga livsnerven som upprätthåller det moderna samhällets funktion. Det är dock få som vet att födelseprocessen för detta tunga "hjärta" från grunden inte är en enkel industriell löpande operation, utan en lång resa som kombinerar precisionsfysik, materialvetenskap och extremt hantverk. På denna osynliga produktionslinje förkroppsligar framväxten av varje transformator otaliga ingenjörers visdom och hantverkarnas svett. Från det upprepade övervägandet av designritningar till det slutliga godkännandet av färdig produktleverans, kan hela tillverkningsprocessen sammanfattas i tre sammankopplade kärnrörelser - "lindning, installation och testning." Bakom dessa till synes enkla tre ord ligger den ultimata strävan efter millimeterprecision och ett decennier långt tyst engagemang för elsäkerhet.
Del ett: Winding - födelsen av transformatorns "nerv".
Om transformatorn jämförs med människokroppen, är lindningarna dess "neurala nätverk". Detta steg är själen i hela tillverkningsprocessen och bestämmer transformatorns framtida prestanda och livslängd.
I reningsverkstaden med konstant temperatur och luftfuktighet driver tekniska arbetare enorma lindningsmaskiner. Råvarorna i deras händer är inte vanliga koppartrådar utan platta koppartrådar eller folieband som har specialisolerats. Varje lager av lindning kräver att man placerar höghållfast isolerande papper eller isolerande film mellan ledningarna, vilket är som att ta på sig lager av starka "skyddande kläder" för "nerverna".
Lindning: Precisionsflätning av elektromagnetisk omvandling
Kärnhemligheten med lindningsprocessen är "tät, jämn och exakt":
- "Tight": Varje varv på spolen måste passa tätt utan att lämna några luckor, vilket direkt påverkar framtida effektomvandlingseffektivitet
- "Jämn": Fördelningen av isoleringsmaterial måste vara absolut enhetlig. Varje svaghet kan bli en dold fara för framtida sammanbrott.
- "Exakt": Den geometriska storleken och antalet varv på lindningen måste vara exakta till millimeter och tiondels varv
Transformatorns spolelindning är den absoluta kärnan av elektromagnetisk energiomvandling och "själen" som bestämmer utrustningens prestanda. Kvaliteten på lindningsprocessen bestämmer direkt transformatorns elektriska prestanda, kortslutningsmotstånd och långsiktig drifttillförlitlighet och livslängd. Detta är inte på något sätt en enkel "slingrande" handling, utan ett djupgående spel med elektromagnetiska fysiska egenskaper. Det är ett dubbelprov på hantverkarens tålamod och skicklighet.
När man går in i den rymliga lindningsverkstaden roterar den enorma lindningsmaskinen långsamt mitt i det låga surrande ljudet. Koppartrådar med hög renhet staplas lager för lager på det exakta isolerande skelettet på ett ordnat sätt. För högfrekventa eller speciella transformatorer är processkraven strängare. För att övervinna "hudeffekten" och "närhetseffekten" under högfrekvent ström (det vill säga strömmen flyter mot ledarens yta, vilket resulterar i ökat motstånd och uppvärmning), måste hantverkare ofta använda Litz-tråd vriden av flera trådar av filament, eller strikt kontrollera den fysiska tjockleken på ledaren. Under lindningsprocessen är spänningskontroll en högsta prioritet: om spänningen är för hög kommer den att tunna ut tråden och till och med förstöra den isolerande färgfilmen på dess yta; om spänningen är för liten kommer spolen att bli lös och deformeras, vilket inte bara kommer att påverka värmeledningsförmågan, utan också leda till en minskning av mekanisk styrka under påverkan av elektromagnetisk kraft.
För att minska läckinduktansen och uppnå bättre magnetisk kopplingseffektivitet använder moderna transformatorer ofta "interleaved winding method" eller "sandwich winding method", det vill säga primärlindningen är uppdelad i två, och sekundärlindningen är smart inklämd i mitten. Dessutom, för att undertrycka störningen av högfrekvent common mode-brus till perifer utrustning, läggs ibland ett kopparfolieskärmande lager mellan primär- och sekundärsidorna för att säkert leda tillbaka störströmmen till jordledningen. Efter att varje lager har lindats är det nödvändigt att lägga högtemperaturbeständig polyimidtejp eller DMD-kompositisoleringspapper, vilket inte bara är en fysisk isolering mellan lagren, utan också en viktig försvarslinje för elektrisk isolering. Precis som den store hantverkaren Zhang Guoyun, när han står inför tusentals precisionslödfogar och tiotusentals meter trådar i UHV-omvandlartransformatorn, måste han lita på ett par skickliga händer och en speciell läderhammare för att noggrant kontrollera den geometriska toleransen hos spolen som väger tiotals ton inom 1 mm plus eller minus. Detta är inte bara en extrem utmaning för fysisk styrka, utan också den ultimata tolkningen av ordet "uppfinnighet".
Del två: Montering - Bygga transformatorns "kropp och ben".
Om lindningen ger transformatorn dess "nerver", så är monteringen att skapa dess "kropp och ben". Denna process sätter samman kärnan, lindningarna och andra komponenter till en organisk helhet.
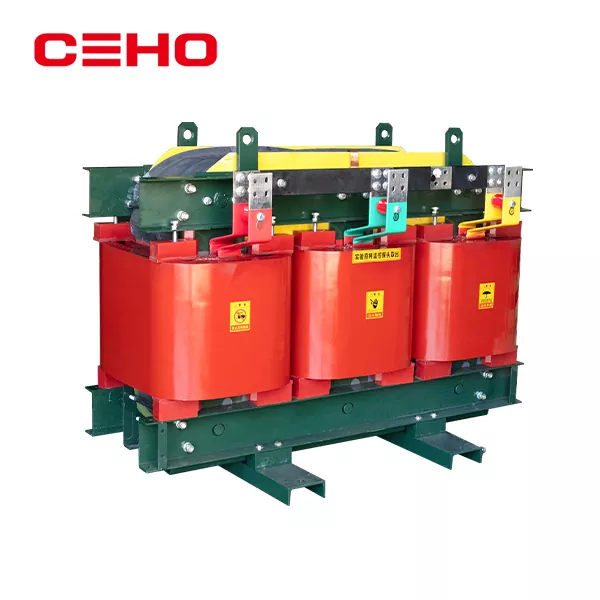
- Kärnmontering:Kärnan i transformatorn består av staplade silikonstålplåtar tunna som papper. Ytan på dessa kiselstålplåtar är täckt med en speciell isolerande beläggning för att minska virvelströmsförlusterna. Arbetare staplar tusentals kiselstålplåtar precis som ett pussel. Varje bit måste vara i rätt riktning och ha täta skarvar. Efter färdigställandet används en enorm hydraulisk anordning för att utöva tiotals ton tryck för att säkerställa att järnkärnan är tät och inte har några luckor.
- Lindningsenhet:placera försiktigt den lindade spolen på järnkärnkolonnen. Denna process kräver exakta lyfttekniker och lång erfarenhet eftersom lindningsisoleringen är extremt ömtålig och eventuella repor kan orsaka kortslutning i framtida drift.
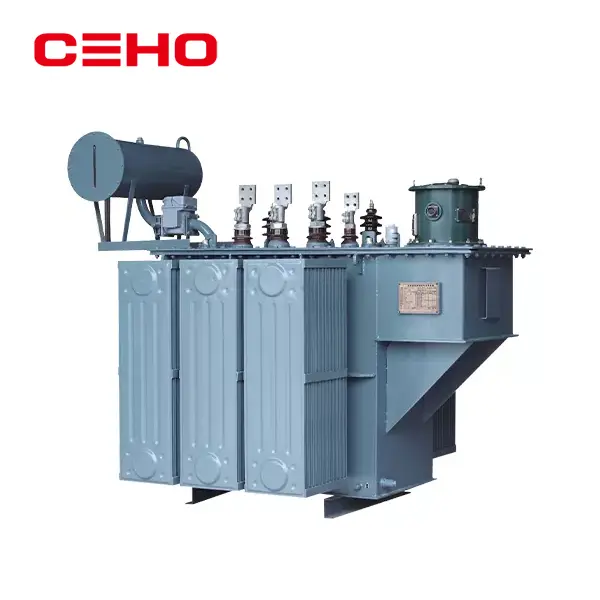
- Installation av oljetank och tillbehör:För oljenedsänkta transformatorer är nästa steg att svetsa och montera oljetanken. Oljetanken är inte bara en behållare, utan också transformatorns "radiator". Moderna transformatoroljetankar är designade med komplexa oljepassager inuti, som kan styra transformatoroljan att cirkulera effektivt och avleda värme. Slutligen, installera olika tillbehör såsom bussningar, oljekonservator, kylanordning och skyddsreläer.
Efter att monteringen är klar kommer transformatorn att genomgå ett avgörande "dop" - isoleringsbehandling. Oavsett om det är vakuumgjutning av epoxiharts för torrtypstransformatorer eller vakuumtrycksimpregnering (VPI) för oljenedsänkta transformatorer, är kärnsyftet att helt avlägsna fukt och luftbubblor inuti spolarna. I en högvakuummiljö kan isolerande färg eller transformatorolja tränga in i varje liten lucka och bilda ett starkt och tätt skyddande lager efter härdning. Detta förbättrar inte bara utrustningens värmeledningsförmåga och leder effektivt intern värme till ytan, utan isolerar också effektivt fukt och syre från utsidan, förhindrar åldrande och nedbrytning av isoleringsmaterial under långvarig drift och säkerställer att transformatorn är stensäker under dess decennier av drift.
Direktören för monteringsverkstaden berättade: "Monteringsprocessen är ett test av både fysisk styrka och mental styrka. Kroppen på en medelstor transformator väger dussintals ton, men våra krav på driftprecision når millimeternivåer. Speciellt när lindningarna sätts in i järnkärnan är det svårt för lekmän att förstå känslan som kräver både styrka och precision."
Del tre: Testning – Utfärdande av ett "hälsointyg" till transformatorn
Efter de två första stegen har en transformator börjat ta form, men om den är "hälsosam och kvalificerad" och kan fungera stabilt i decennier framöver måste verifieras genom rigorösa tester. Detta steg kan betraktas som en omfattande fysisk undersökning av transformatorn och utfärdande av ett "hälsointyg".
När transformatorn äntligen lossnar från löpande bandet och dess utseende börjar ta form är den inte riktigt "färdig". Innan den levereras till användarna och ansluts till elnätet måste den genomgå en rad nästan grymma simuleringstester. Detta är det sista kapitlet i tillverkningens "tre steg" - testning. Denna länk är det sista hindret för produktkvalitet och den mest direkta verifieringen av designteori.
Rutintestning är en grundläggande fysisk undersökning:
- Transformationsförhållande och polaritetstest: verifiera om transformatorn kan "ändra" rätt spänning
- DC-resistanstest: Kontrollera om det finns några "dolda defekter" som trasiga ledningar och dåliga kontakter inuti lindningen.
- Isolationsresistanstestning: Bedömning av tillståndet hos transformatorns "isoleringssystem"
- Obelastnings- och belastningstester: mät transformatorns "energiförbrukningsnivå" och "arbetseffektivitet"
Speciella tester är djupa CT-skanningar:
+ Induktionstestning mot spänning och partiell urladdning: Detta är ett av de mest kritiska testerna. Under tillståndet flera gånger högre än märkspänningen varar den i tiotals minuter, och samtidigt används en känslig sensor för att "övervaka" om det finns ett "frossande" ljud av partiell urladdning inuti transformatorn. Varje onormal urladdningssignal innebär att det finns en dold fara i isoleringssystemet
+ Test av blixtnedslag och driftslag: simulera effekten av naturliga blixtnedslag och elnätsfel på transformatorn för att testa dess "tryckmotstånd"
+ Temperaturstegringstest: Låt transformatorn köras under märkbelastning under lång tid och mät temperaturen på varje del för att säkerställa att den inte "överhettas" under de mest svåra förhållanden.
Det gemensamma språket bakom de tre stegen: magert och uppfinningsrikedom
Genom hela processen med "lindning, montering och testning" är lean management av modern industri och uppfinningsrikedomen i traditionell tillverkning.
I dagens transformatorfabrik har varje process en standarddriftsinstruktion och varje nyckelparameter registreras i realtid och laddas upp till MES (Manufacturing Execution System), vilket uppnår full processspårbarhet. Genom att skanna QR-koden på transformatorn kan du se dess "fulla livscykelprofil" - vilkas kiselstålplåtar som användes, vem som lindade spolarna och varje datapunkt under testningen.
Men samtidigt är gamla mästares erfarenhet och omdöme fortfarande oersättliga. Känslan under lindningen, den rumsliga bedömningen under monteringen och analysen av orsaker till testavvikelser. Dessa "tysta kunskaper" som inte helt kan kodifieras är fortfarande nyckeln till att tillverka transformatorer av hög kvalitet.
Från verkstaden till nätet
Transformatorer som har slutfört de tre stegen "lindning, installation och testning" och klarat alla tester kommer att noggrant rengöras, målas och förpackas, redo att skickas till alla delar av landet och till och med utomlands. De kommer att bosätta sig i transformatorstationen, ansluta till elnätet och börja vakta tyst i årtionden.
När vi njuter av stabil och pålitlig elektricitet är det få som tror att den smidiga "resan" för varje kilowattimme el börjar med de exakta och rigorösa processerna i transformatortillverkningsverkstaden. Lindning, installation och testning - bakom dessa tre enkla ord ligger ackumuleringen av otaliga processdetaljer, kombinationen av precisionstillverkning och rigorösa tester, och uthålligheten av kvalitet från generationer av transformatortillverkare.
I denna tid av ökat beroende av elektricitet, kommer "trestegsprocessen" för transformatortillverkning att fortsätta att utvecklas och införliva mer intelligenta och gröna nya element, men kärnsträvan efter precision, tillförlitlighet och säkerhet kommer aldrig att förändras. Eftersom varje transformator bär inte bara ström och spänning, utan också ljuset och kraften i det moderna samhället.
Relaterade nyheter
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Lämna ett meddelande till mig
Nya produkter